


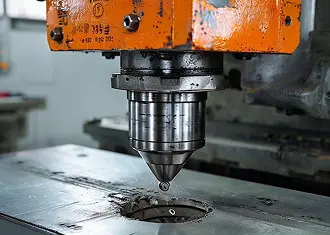
Пробивка отверстий в металле на заводе Никулинский
Никулинский завод металлоконструкций выполняет пробивку отверстий в листовом и профильном металле любой толщины. Пробивка — это высокопроизводительный способ получения отверстий под болты, заклёпки, шпильки и другие виды крепежа.
Пробивка отверстий выполняется на прессовом оборудовании с использованием специальных пуансонов и матриц. В отличие от сверления, пробивка не требует предварительной разметки каждого отверстия и последующего засверливания — отверстие формируется за один удар пресса.
Что такое пробивка отверстий и где применяется?
Пробивка отверстий — это технологический процесс получения отверстий в металле путём пластического деформирования (вырубки) на прессовом оборудовании. Пуансон вдавливается в металл с большим усилием, продавливая его и выталкивая вырубленный материал в матрицу.
- Изготовление металлоконструкций — отверстия под болты в фасонках, накладках, монтажных пластинах;
- Производство вентиляции — отверстия под заклёпки и саморезы;
- Фасадные системы — перфорация под крепление кассет и панелей;
- Сельскохозяйственная техника — перфорированные сита, решётки;
- Машиностроение — заготовки под механообработку;
- Ограждения и перила — отверстия в стойках под болтовые соединения.
Пробивка vs сверление: что выбрать?
Для крупных партий (от 50 отверстий) пробивка значительно выгоднее и быстрее: до 60 отв./мин, низкая стоимость (от 15 руб./отв.), но возможны заусенцы и наклёп. Сверление даёт чистую кромку и высокую точность, но медленнее и дороже. Для единичных деталей или металла толще 20 мм лучше использовать сверление.
Оборудование для пробивки отверстий
На заводе установлены эксцентриковые прессы (усилием 25–250 т, для тонколистового металла до 6 мм), гидравлические прессы (100–500 т, для толстого металла до 25 мм), комбинированные пресс-ножницы и портальные координатно-пробивные прессы с ЧПУ (автоматическая пробивка по координатной сетке, до 60 отв./мин).
Технические характеристики пробивки отверстий
- Диаметр отверстий
- от 3 до 80 мм (стандартно), до 200 мм под заказ
- Толщина металла (сталь)
- до 25 мм
- Толщина металла (нержавейка)
- до 12 мм
- Толщина металла (алюминий)
- до 20 мм
- Точность диаметра
- ±0,1–0,2 мм
- Точность расположения (с ЧПУ)
- ±0,1 мм
- Максимальный размер детали
- 2000 × 6000 мм
- Заусенец (высота)
- 0,1–0,3 мм (удаляется зенковкой)
- Зона наклёпа
- 0,5–2 мм от кромки
Ограничения пробивки и когда она невозможна
Толщина металла не должна превышать 0,8×диаметра отверстия. Расстояние от края листа до отверстия — не менее 1,5×толщины. Расстояние между отверстиями — не менее 1,5×толщины. Для хрупких и высокопрочных сталей (> 600 МПа) рекомендуется сверление. Термообработанные детали можно пробивать только до закалки. Отверстия диаметром более 80 мм экономичнее вырезать лазером или плазмой.
Преимущества заказа пробивки отверстий у нас
Высокая производительность
до 60 отв./мин
На координатно-пробивном прессе с ЧПУ. Идеально для серийных заказов от 100 отверстий
Низкая стоимость
от 15 руб./отв.
Пробивка в 2–5 раз дешевле сверления на серийных партиях
Любые формы отверстий
круг, квадрат, овал
Изготавливаем пуансоны под любую форму: шестигранник, ромб, крест, шлиц, сегмент
Автоматическое позиционирование
±0,1 мм
На прессах с ЧПУ — отверстия по координатной сетке без кондукторов и разметки
Комплексная подготовка
от листа до детали
Пробивка входит в комплекс услуг: резка + пробивка + гибка + сварка
Изготовление оснастки
пуансоны и матрицы
Изготавливаем оснастку из инструментальной стали с термообработкой (HRC 58–62)
Формы отверстий, которые мы можем пробить
-
Круглые — диаметр от 3 до 80 мм. Под болты, заклёпки, штифты, оси.
-
Квадратные и прямоугольные — под шпонки, направляющие, специальный крепёж.
-
Овальные — под болты с допусками (компенсация неточностей сборки).
-
Шестигранные — под болты с шестигранной головкой, ключи, оси.
-
Сегментные и шлицевые — под специальный крепёж, замки, фиксаторы.
-
Фасонные — под заказ (звезда, крест, ромб, треугольник).
Области применения пробивки отверстий
-
Металлоконструкции — отверстия под болты в фасонках, накладках, опорных плитах, закладных деталях.
-
Вентиляция и воздуховоды — отверстия под заклёпки и саморезы во фланцах, переходниках, отводах.
-
Фасадные системы — перфорация под крепление кассет, панелей, кронштейнов.
-
Ограждения и перила — отверстия в стойках, поручнях, заполнителях.
-
Сельскохозяйственная техника — перфорированные сита, решётки, кожухи.
-
Машиностроение — заготовки под последующую механообработку.
-
Электрощитовое оборудование — отверстия под вводы, кабельные вводы, вентиляцию.
-
Железнодорожный транспорт — перфорированные настилы, переходные площадки.
Этапы пробивки отверстий
Этапы: приём чертежей → выбор метода и оснастки → изготовление оснастки (при необходимости) → настройка оборудования → пробивка → удаление заусенцев → контроль качества → дополнительная обработка (зенковка, нарезание резьбы) → упаковка и отгрузка.
Координатная пробивка с ЧПУ
Координатно-пробивной пресс с ЧПУ обеспечивает высокую точность (±0,1 мм), автоматическую смену инструмента (до 40 пуансонов), пробивку до 60 отверстий в минуту и обработку деталей размером до 2000 × 6000 мм без переустановки. Оптимален для средних и крупных партий (от 50 отверстий) и деталей со сложной перфорацией.
Влияние пробивки на свойства металла
При пробивке возникают заусенцы (удаляются зенковкой), наклёп (упрочнение на 10–30% в зоне 0,5–2 мм от кромки, устраняется отжигом) и вмятина от матрицы (не критично для большинства деталей). Для болтовых соединений, работающих на срез, рекомендуется зенковка.
Стоимость пробивки отверстий
- Диаметр 3–10 мм (сталь до 6 мм)
- от 15 руб./отверстие
- Диаметр 12–20 мм (сталь до 12 мм)
- от 25 руб./отверстие
- Диаметр 22–40 мм (сталь до 20 мм)
- от 40 руб./отверстие
- Диаметр 45–80 мм (сталь до 25 мм)
- от 70 руб./отверстие
- Нержавеющая сталь
- +30% к цене
- Алюминий (серия от 100 шт.)
- -20% к цене
- Координатная пробивка с ЧПУ
- +50% к стоимости (высокая точность ±0,1 мм)
- Изготовление пуансона (нестандарт)
- от 5 000 руб./шт
- Зенковка отверстий
- от 10 руб./отверстие
Цены за одно отверстие при партии от 100 шт. Для мелких партий (до 50 шт.) стоимость выше в 2–3 раза. Точный расчёт — по чертежу.
Сроки выполнения пробивки отверстий
- Мелкая партия (до 100 отверстий)
- 1–2 рабочих дня
- Средняя партия (100–1000 отверстий)
- 2–3 рабочих дня
- Крупная партия (1000–5000 отверстий)
- 3–5 рабочих дней
- Изготовление оснастки
- 5–7 рабочих дней
Часто задаваемые вопросы о пробивке отверстий
Чем пробивка отличается от сверления и что дешевле?
Пробивка — это продавливание пуансоном за один удар. Сверление — это срезание металла вращающимся инструментом. Для партий от 50 отверстий пробивка в 2–5 раз дешевле и в 10–20 раз быстрее.
Какой максимальный диаметр отверстия можно пробить?
Стандартно — до 80 мм. При толщине стали до 8 мм — до 120 мм (специальный пуансон). Более 120 мм — экономичнее лазером или плазмой.
Можно ли пробить отверстие в нержавейке?
Да, можно. Ресурс пуансона ниже в 2–3 раза, стоимость выше на 30%. Максимальная толщина нержавейки — 12 мм.
Нужно ли удалять заусенцы после пробивки?
Для болтовых соединений заусенец до 0,3 мм допустим по ГОСТ. Если нужна чистая кромка — выполняем зенковку или виброгалтовку.
Какой минимальный диаметр отверстия можно пробить?
Минимальный диаметр — 3 мм (для стали до 3 мм). Для толщины 4 мм — минимальный диаметр 4 мм (диаметр не менее толщины).
Вы делаете отверстия не круглой формы?
Да, изготавливаем пуансоны под любую форму: квадрат, прямоугольник, овал, шестигранник, сегмент, шлиц, треугольник, звезду и любую другую.
Как заказать пробивку отверстий?
Для расчёта стоимости отправьте чертёж детали с указанием диаметров отверстий и их расположения (координат), материал и толщину, количество деталей и требования к качеству. Наши технологи определят оптимальный метод и рассчитают стоимость. При заказе пробивки + зенковки + резки + гибки — комплексная скидка до 15%.
Контактная информация
 Калужская область, село Маклино, Промышленная ул., 11/6
