


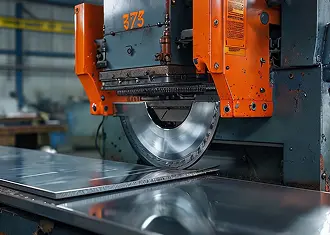
Газовая резка металла на заводе Никулинский
Никулинский завод металлоконструкций выполняет газовую резку металла — универсальный и проверенный временем метод раскроя толстолистовой стали. Газовая резка (кислородная резка) основана на способности металла гореть в струе кислорода при высокой температуре, создаваемой газовым пламенем.
Газовая резка — оптимальный выбор для раскроя чёрной стали большой толщины (до 300 мм), когда лазерная и плазменная резка либо невозможны, либо экономически нецелесообразны. Метод остаётся востребованным в тяжёлом машиностроении, металлургии, судостроении и при производстве крупногабаритных металлоконструкций.
Как работает газовая резка?
Принцип газовой резки: предварительный нагрев металла ацетилен-кислородным пламенем до температуры воспламенения (1000–1300°C), затем подача струи технически чистого кислорода под высоким давлением (6–12 атм). Металл окисляется, выделяя тепло, поддерживающее горение, а струя кислорода выдувает жидкие окислы из зоны реза. Условия: металл должен быть чёрной сталью (углерод не более 0,7–1,0%), без толстой окалины и ржавчины, температура воспламенения должна быть ниже температуры плавления.
Преимущества газовой резки
Большая толщина
до 300 мм
Режем чёрную сталь толщиной до 300 мм. Лазер и плазма на таких толщинах не работают или работают с очень низкой скоростью
Низкая стоимость оборудования
доступность услуги
Оборудование дешевле плазменного и лазерного. Стоимость резки для толстого металла ниже
Простота раскроя
ручной и машинный
Возможна как ручная резка (для единичных деталей), так и машинная (для серий)
Мобильность
резка на объекте
При необходимости выполняем газовую резку на объекте заказчика (большие листы, конструкции)
Отсутствие электросети
независимость
Для ручной резки нужны только газ и кислород. Не требуется подключение к электросети
Снятие фаски
подготовка под сварку
Газовым резаком можно одновременно резать и снимать фаску (V- или X-образную) под сварку толстых листов
Ограничения и недостатки газовой резки
-
Низкая точность — ±1–3 мм против ±0,05–0,1 мм у лазера.
-
Большая ширина реза — 3–8 мм, увеличивает расход металла.
-
Большая зона термического влияния (ЗТВ) — 10–20 мм, возможна деформация и изменение свойств металла.
-
Не режет нержавейку, алюминий, медь — только чёрную сталь и некоторые низколегированные стали.
-
Требует чистой поверхности — окалина, ржавчина, краска мешают зажиганию.
-
Окалина на кромке — требуется удаление перед покраской или сваркой.
-
Выделение газов и дыма — требуется хорошая вентиляция или вытяжка.
Горючие газы для резки
Ацетилен (C₂H₂) даёт температуру 3100–3200°C и самую высокую скорость, универсален для всех толщин. Пропан (C₃H₈) — 2800–2900°C, медленнее, но дешевле, применяется для толстого металла (50+ мм). Пропилен (C₃H₆) — компромиссный вариант. Природный газ (CH₄) — экономичный, но медленный. Мы рекомендуем ацетилен для большинства задач, пропан — для толстого металла и экономии.
Сравнение газовой резки с лазерной и плазменной
Газовая резка уступает плазме и лазеру по точности (±1–3 мм против ±0,3–0,8 мм и ±0,05–0,1 мм), ширине реза и зоне термического влияния, но превосходит по максимальной толщине (до 300 мм против 100 мм у плазмы и 25 мм у лазера). Газовая резка не работает с нержавейкой и цветными металлами, но имеет самую низкую стоимость оборудования. Рекомендуется для стали толще 50 мм, черновых заготовок и мобильных работ.
Оборудование для газовой резки
На заводе используются портальные машины газовой резки с ЧПУ (рабочее поле до 3000 × 12000 мм, до 6 резаков, резка стали 5–300 мм), полуавтоматические установки для прямолинейной резки, ручное оборудование и многорезаковые установки для одновременной резки нескольких полос.
Технические характеристики газовой резки
- Материалы
- чёрная сталь (Ст3, 09Г2С, 17ГС, 20, 45 и др.)
- Нержавейка и цветные металлы
- не режутся
- Толщина (сталь)
- 5–300 мм (оптимально 20–150 мм)
- Точность
- ±1–3 мм
- Ширина реза
- 3–8 мм
- Зона термического влияния
- 10–20 мм
- Отклонение от вертикали
- 1–3° (до 5° на толстом металле)
- Скорость резки (сталь 20 мм)
- 300–400 мм/мин
- Скорость резки (сталь 50 мм)
- 100–200 мм/мин
- Скорость резки (сталь 100 мм)
- 40–80 мм/мин
- Шероховатость кромки
- Rz 160–320
Какие материалы мы режем газом?
- Чёрная сталь (Ст3, Ст20, Ст45)
- толщина 5–250 мм
- Низколегированная сталь (09Г2С, 17ГС)
- толщина 5–200 мм
- Сталь с углеродом > 0,7%
- режется плохо, возможны трещины
- Чугун, нержавейка, алюминий, медь, латунь
- не режутся
Качество кромки после газовой резки
Качество кромки зависит от толщины: 5–20 мм — хорошее, небольшая окалина, лёгкий грат, требуется зачистка щёткой; 25–50 мм — среднее, окалина 0,5–2 мм, возможен грат, требуется пескоструй или шлифовка; 60–100 мм — среднее/удовлетворительное, окалина 1–3 мм, фаска 2–5°, требуется механическая обработка; 150–300 мм — удовлетворительное, окалина 2–5 мм, фаска 3–8°, механическая обработка обязательна.
Подготовка кромок под сварку (разделка)
Газовая резка позволяет выполнять V-образную разделку (для листов 12–40 мм), X-образную (40–100 мм) и U-образную (100–200 мм) одновременно с резкой. Это даёт высокую скорость подготовки кромок и не требует дополнительного инструмента. Однако после газовой разделки кромка требует удаления окалины (пескоструй или шлифовка) перед ответственной сваркой.
Области применения газовой резки
-
Тяжёлое машиностроение — заготовки для корпусов, рам, станин из толстого листа.
-
Судостроение — раскрой листовой стали для корпусов судов (10–50 мм).
-
Металлургия — разделка проката, обрезка концов, раскрой толстых листов.
-
Металлоконструкции — черновые заготовки для колонн, балок, ферм (толщина до 100 мм).
-
Мостостроение — заготовки для пролётных строений, опор.
-
Энергетика — заготовки для котлов, турбин, трубопроводов.
-
Ремонтные работы — демонтаж металлоконструкций, резка на объекте.
-
Подготовка кромок под сварку — V- и X-образная разделка толстых листов.
Этапы газовой резки на нашем заводе
Этапы: приём чертежей → подготовка управляющей программы (для ЧПУ) → раскладка деталей (nesting) → очистка листа от окалины и ржавчины → настройка оборудования → резка → удаление шлака и окалины → контроль качества → дополнительная обработка (пескоструй, шлифовка, фрезеровка) → упаковка и отгрузка.
Стоимость газовой резки металла
- Сталь 5–20 мм (машинная)
- от 50 руб./пог. м
- Сталь 25–40 мм (машинная)
- от 80 руб./пог. м
- Сталь 50–80 мм (машинная)
- от 120 руб./пог. м
- Сталь 100–150 мм (машинная)
- от 200 руб./пог. м
- Сталь 200–300 мм (машинная)
- от 350 руб./пог. м
- Ручная газовая резка
- от 100 руб./пог. м
- Разделка кромок под сварку (V/X)
- от 80 руб./пог. м
- Пескоструйная очистка окалины
- от 50 руб./м²
- Раскладка деталей (nesting)
- от 500 руб./лист
Цены указаны за погонный метр реза. Итоговая стоимость зависит от толщины материала, сложности контура, объёма заказа и дополнительной обработки. Для крупных партий (от 10 тонн) — скидки до 20%.
Сроки выполнения газовой резки
- Мелкая партия (до 10 деталей)
- 1–2 рабочих дня
- Средняя партия (10–50 деталей)
- 2–3 рабочих дня
- Крупная партия (50–200 деталей)
- 3–5 рабочих дней
- Толстый металл (от 50 мм)
- от 5 рабочих дней
Сроки указаны при наличии материала заказчика или на нашем складе. При необходимости закупки материала срок увеличивается на 2–5 дней.
Советы заказчику для качественной резки
- Предоставляйте чертежи с припуском на механообработку (3–5 мм на сторону).
- Очищайте лист от окалины, краски, масла перед резкой.
- Избегайте острых внутренних углов (R < 10 мм).
- Для нержавейки и алюминия выбирайте плазму или лазер.
- Заказывайте пескоструйную очистку для деталей под покраску или ответственную сварку.
- Группируйте детали одной толщины на одном листе для экономии.
Часто задаваемые вопросы о газовой резке
Какую максимальную толщину можно резать газом?
При машинной резке — до 300 мм. При ручной — до 200–250 мм. Толщина более 300 мм технически возможна, но скорость падает до 10–20 мм/мин, что экономически нецелесообразно.
Почему нержавейка не режется газом?
Нержавеющая сталь содержит хром, который образует тугоплавкий оксид (Cr₂O₃) на поверхности реза, блокирующий доступ кислорода. Для нержавейки нужна плазменная или лазерная резка.
Что точнее — газовая или плазменная резка?
Плазменная резка точнее (±0,3–0,8 мм против ±1–3 мм). Но на толщинах более 100 мм разница в точности уменьшается, а скорость газовой резки становится сопоставимой при более низкой стоимости оборудования.
Нужно ли удалять окалину после газовой резки?
Для черновых заготовок под механообработку — нет. Для деталей под покраску или ответственную сварку — да, нужно удалить пескоструем или шлифовкой.
Какой газ лучше — ацетилен или пропан?
Ацетилен — универсальный, даёт самую высокую температуру и скорость, но дороже. Пропан — дешевле, но температура ниже, скорость меньше. Для толщин до 50 мм — ацетилен, для 50+ мм — пропан.
Можно ли резать газом на объекте?
Да, ручная газовая резка мобильна — нужны только баллоны с газом и кислородом, резак и редукторы. Выполняем резку на объекте заказчика.
Как заказать газовую резку металла?
Для расчёта стоимости отправьте чертежи в форматах .dwg, .dxf, .pdf, марку стали и толщину, количество деталей, необходимость разделки кромок и дополнительной обработки. Наши технологи выполнят раскладку деталей (nesting), рассчитают стоимость за погонный метр и согласуют сроки. При заказе газовой резки + пескоструя + фрезеровки — комплексная скидка до 15%.
Контактная информация
 Калужская область, село Маклино, Промышленная ул., 11/6
