


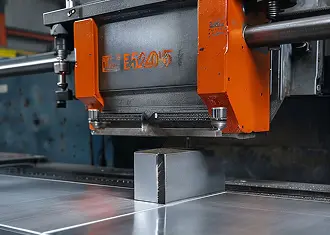
Гильотинная рубка металла на заводе Никулинский
Никулинский завод металлоконструкций выполняет гильотинную рубку металла — высокоточный механический метод раскроя листового проката средней и большой толщины (до 25 мм). Рубка обеспечивает идеально ровную кромку без термического влияния, что критически важно для заготовок, идущих под гибку, сварку или последующую механическую обработку.
Гильотинная рубка — это процесс разделения листового металла на гильотинных ножницах с гидравлическим или механическим приводом. В отличие от термических методов, рубка не нагревает металл, поэтому: нет зоны термического влияния, механические свойства не меняются, нет окалины и грата, высокая точность повторяемости.
Что такое гильотинная рубка и где применяется?
Гильотинная рубка — это механический процесс разделения листового металла на гильотинных ножницах. Верхний нож (под углом) опускается и срезает металл по заданной линии. Применяется для заготовок металлоконструкций (полосы под колонны, балки, фермы, рёбра жёсткости, фасонки), подготовки под гибку и сварку, массового производства, ёмкостного оборудования и машиностроения. Рубка отличается от резки более высокой точностью (±0,1–0,5 мм) и часто используется с ЧПУ.
Преимущества гильотинной рубки
Идеально ровная кромка
без заусенцев
Кромка после рубки не требует дополнительной обработки — сразу готова к сварке, гибке или окраске
Нет зоны термического влияния
ЗТВ = 0 мм
Металл не нагревается — структура и механические свойства сохраняются, нет деформаций
Высокая точность
±0,1–0,5 мм
Гильотины с ЧПУ обеспечивают точность до 0,1 мм. Идеально для заготовок под гибку и сварку
Повторяемость
серийное производство
При рубке нескольких сотен заготовок все они будут строго одного размера — идеально для серии
Низкая стоимость
от 50 руб./рез
На толстых листах (6–25 мм) гильотина значительно дешевле плазмы и лазера
Подготовка под сварку
разделка кромок
Рубкой можно подготовить кромки под V-образную сварку (снятие фаски на одной стороне)
Ограничения гильотинной рубки
-
Только прямые линии — для сложных форм нужен лазер или плазма.
-
Ограничение по толщине — до 25–30 мм для стали.
-
Ограничение по длине — до 3000–4000 мм.
-
Микро-заусенец — высота 0,05–0,2 мм.
-
Только для листового металла — не режет трубы, профили.
-
Не режет пакет листов — только один лист за раз.
-
Не подходит для толстой нержавейки (> 10 мм) — ресурс ножей быстро падает.
Сравнение гильотинной рубки с термическими методами
Рубка гильотинная имеет нулевую зону термического влияния, точность ±0,1–0,5 мм, не даёт окалины и грата, не деформирует лист и стоит от 50 руб./рез, но ограничена прямыми линиями и толщиной до 25–30 мм. Для сложных форм и больших толщин используются термические методы.
Оборудование для гильотинной рубки
На заводе установлены гидравлические гильотины усилием 160–500 т (рубка стали до 25 мм, нержавейки до 12 мм, алюминия до 20 мм; длина реза до 4000 мм) с ЧПУ, программируемым задним упором (точность ±0,1 мм), регулируемым углом наклона ножа и зазором между ножами (0,05–0,5 мм).
Какие материалы мы рубим на гильотине?
- Чёрная сталь (Ст3, 09Г2С, 17ГС)
- 4–25 мм
- Нержавеющая сталь (08Х18Н10, AISI 304/316)
- 4–12 мм
- Алюминий (АД0, АД31, Д16, АМг)
- 4–20 мм
- Оцинкованная сталь
- 4–8 мм
- Медь и латунь
- 4–10 мм
Технические характеристики гильотинной рубки
- Толщина (сталь)
- 4–25 мм (оптимально 6–20 мм)
- Толщина (нержавейка)
- 4–12 мм
- Толщина (алюминий)
- 4–20 мм
- Максимальная длина реза
- 4000 мм
- Точность
- ±0,1–0,5 мм (ЧПУ ±0,1 мм)
- Прямолинейность реза
- ±0,1 мм/м
- Перпендикулярность кромки
- 90° ± 0,5°
- Минимальная ширина полосы
- 15 мм (толщина ≤ 6 мм), 25 мм (толщина 10–20 мм)
- Производительность
- до 20 рез/мин
Подготовка заготовок под гибку
Гильотинная рубка — идеальный метод подготовки заготовок под гибку благодаря высокой точности (±0,1–0,5 мм), отсутствию термического влияния, чистой кромке и отсутствию грата. Рекомендации: рубка вдоль направления проката, припуск на гибку не требуется, ширина полосы не менее 15–25 мм.
Подготовка кромок под сварку (разделка)
На гильотинах с ЧПУ можно выполнять V-образную разделку (для листов 12–40 мм) и прямую кромку без разделки (до 12 мм). Параметры: для 8–12 мм — V 45° с притуплением 2–3 мм; для 14–20 мм — V 45°; для 22–30 мм — X 45° двусторонняя для снижения деформаций.
Области применения гильотинной рубки
-
Металлоконструкции — нарезка полос под колонны, балки, фермы, рёбра жёсткости, фасонки, опорные плиты.
-
Ёмкости и резервуары — раскрой листа под стенки, днища, крышки резервуаров.
-
Машиностроение — заготовки для корпусов, кожухов, рам, станин.
-
Сельскохозяйственная техника — нарезка заготовок для комбайнов, тракторов.
-
Судостроение — раскрой листовой стали для корпусов судов.
-
Подготовка под гибку — точные заготовки для листогибов.
-
Подготовка под сварку — разделка кромок толстых листов перед сваркой.
Программирование гильотин с ЧПУ для серийной рубки
Гильотины с ЧПУ позволяют программировать до 50 размеров с автоматической установкой заднего упора, экономией материала до 10% и высокой точностью повторяемости. Пример: из листа 2500×6000 мм можно нарезать 120 заготовок разных размеров за 30–40 минут.
Стоимость гильотинной рубки
- Сталь 4–6 мм (1 рез)
- от 50 руб.
- Сталь 8–12 мм (1 рез)
- от 80 руб.
- Сталь 14–20 мм (1 рез)
- от 120 руб.
- Сталь 22–25 мм (1 рез)
- от 180 руб.
- Нержавеющая сталь
- от 150 руб./рез
- Алюминий
- от 70 руб./рез
- Разделка кромок (V-образная)
- +50% к стоимости реза
- Программирование ЧПУ
- включено в стоимость от 50 деталей
Цены за один рез. Для серийных заказов (от 50 отрезов) — скидки до 25%.
Сроки выполнения гильотинной рубки
- Мелкая партия (до 50 отрезов)
- 1 рабочий день
- Средняя партия (50–300 отрезов)
- 1–2 рабочих дня
- Крупная партия (300–1000 отрезов)
- 2–3 рабочих дня
- Массовая партия (от 1000 отрезов)
- 3–5 рабочих дней
Часто задаваемые вопросы о гильотинной рубке
Чем отличается рубка от резки на гильотине?
По сути это один и тот же процесс. «Рубка» чаще используется для толстых листов (6–25 мм) и подразумевает более высокую точность (±0,1–0,5 мм). «Резка» — для тонких листов (0,5–6 мм). На заводе мы используем оба термина как синонимы.
Какой минимальный размер заготовки можно отрубить?
Для стали 4–6 мм — 15 мм; 8–12 мм — 20–25 мм; 14–20 мм — 30–40 мм. Меньше этого размера нож сомнёт полосу.
Нужно ли удалять заусенец после рубки?
Для заготовок под сварку — рекомендуем удалить заусенец (0,05–0,2 мм) зачистным кругом. Для заготовок под гибку — заусенец не мешает. Для черновых заготовок — не требуется.
Повреждается ли оцинковка при рубке?
При правильной настройке зазора — нет. Если зазор мал — покрытие может отслоиться на 1–2 мм от кромки. Рекомендуем для оцинковки толщину не более 8 мм.
Что выгоднее — рубка на гильотине или плазменная резка для толщины 12 мм?
Для прямых отрезов и партии от 10 заготовок — рубка дешевле в 2–3 раза и даёт идеальную кромку без окалины. Плазма выгоднее для сложных форм и отверстий.
Можно ли отрубить заготовку с фаской под сварку?
Да, можем выполнить V-образную разделку на гильотине с ЧПУ (угол 45°) для экономии времени на подготовке кромок.
Как заказать гильотинную рубку?
Для расчёта стоимости отправьте спецификацию заготовок (размеры, толщина, материал, количество), формат листов, требования к точности, необходимость разделки кромок и зачистки заусенца. Наши технологи оптимизируют раскрой (экономия до 10%), подберут режимы рубки и рассчитают стоимость. При заказе рубки + гибки + сварки — скидка до 15%.
Контактная информация
 Калужская область, село Маклино, Промышленная ул., 11/6
