


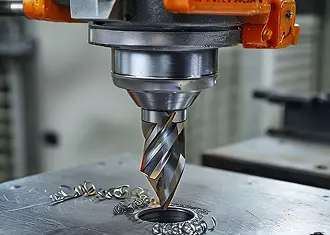
Зенковка отверстий на заводе Никулинский
Никулинский завод металлоконструкций выполняет зенковку отверстий — финишную механическую обработку отверстий, обеспечивающую их подготовку под потайные головки болтов, заклёпок и винтов, а также снятие заусенцев и фацетирование кромок.
Зенковка — это операция, при которой с помощью зенковки (конического или цилиндрического инструмента) обрабатываются края отверстия. В результате формируется коническая или цилиндрическая выемка, в которую утапливается головка крепежа, или снимается фаска для последующей сварки, а также удаляются заусенцы после сверления или пробивки.
Что такое зенковка и где применяется?
Зенковка — это технологическая операция по обработке предварительно полученного отверстия (сверлёного, пробитого, литого) для придания ему конической или цилиндрической формы в зоне входа или выхода. Основные задачи: утопление головки крепежа (создание конической выемки под потайную головку), снятие заусенцев (удаление грата после сверления, пробивки или лазерной резки), снятие фаски (подготовка кромки под сварку), создание опорной поверхности (цилиндрическая выемка) и калибровка отверстия.
Типы зенковки и их применение
Коническая зенковка (угол 60°, 90°, 120°, чаще 90°) создаёт выемку под потайную головку болта или винта, утапливая её заподлицо с поверхностью. Цилиндрическая зенковка (цековка) создаёт плоское дно под цилиндрическую головку, пружинную шайбу или опорную поверхность. Зенковка под сварку снимает фаску (30–45°) с кромки отверстия для последующей сварки стержня или трубки. Зенковка для снятия заусенцев (фацетирование) удаляет острые кромки и грат (обычно фаска 0,5–1,5 мм под углом 45°).
Инструменты для зенковки
Конические зенковки (угол 60°, 90°, 120°, HSS или с твёрдосплавными пластинами) для стали, чугуна и цветных металлов. Цилиндрические зенковки (цековки) с направляющим стержнем для центрирования по отверстию. Комбинированные зенковки (зенкер + зенковка) за один проход выполняют калибровку и снятие фаски. Зенковки для снятия заусенцев с 6–8 режущими кромками. Оборудование: вертикально-сверлильные, радиально-сверлильные, координатно-сверлильные с ЧПУ и фрезерные станки с ЧПУ.
Требования к зенковке по ГОСТ и стандартам
Качество зенковки нормируется: глубина зенковки (конической) — головка утоплена на 0–0,5 мм; угол конуса 90° ± 0,5°; биение относительно оси отверстия не более 0,1 мм; шероховатость Ra ≤ 6,3 мкм; отсутствие заусенцев. Наш завод обеспечивает: головка утоплена на 0,2–0,5 мм, угол 90° ± 0,2° (ЧПУ), биение 0,05 мм, Ra ≤ 3,2 мкм, полное удаление заусенцев. Для зенковки под потайные болты (ГОСТ Р 52644-2006) — глубина с запасом 0,2–0,5 мм, отсутствие заусенцев, концентричность не более 0,1 мм.
Преимущества заказа зенковки у нас
Высокая точность
угол 90° ± 0,2°
Зенковка на станках с ЧПУ обеспечивает идеальное прилегание головки болта — без зазоров и перекосов
Любые типы зенковки
коническая, цилиндрическая
Выполняем зенковку под любые типы крепежа (потайные, цилиндрические, бочкообразные головки)
Снятие заусенцев после пробивки
в том числе плазмы/лазера
Удаляем грат и окалину после термических методов резки — подготовка под крепёж
Автоматизация на ЧПУ
для крупных партий
Для серийных заказов зенковка выполняется на станках с ЧПУ по программе — стабильное качество
Комплексная обработка
сверление + зенковка
Выполняем сверление и зенковку за одну установку — минимизация погрешностей, экономия времени
Подготовка под сварку
снятие фаски до 45°
Зенкуем отверстия под приварку шпилек, закладных, труб — обеспечиваем провар на всю толщину
Материалы, на которых выполняем зенковку
- Чёрная сталь
- Ст3, 09Г2С, 40Х и др., до 40 мм
- Нержавеющая сталь
- 08Х18Н10, AISI 304/316, до 20 мм
- Алюминий и сплавы
- АД0, АД31, Д16, до 50 мм
- Латунь, бронза, медь
- до 30 мм
- Чугун
- СЧ15, СЧ20, ВЧ40, до 40 мм
- Титан и сплавы
- до 20 мм
Технические возможности зенковки
- Диаметр зенковки (конической)
- от 5 до 50 мм (под головки M3–M30)
- Диаметр цековки (цилиндрической)
- от 6 до 80 мм
- Угол конической зенковки
- 60°, 90°, 120°
- Глубина зенковки
- от 0,5 до 10 мм
- Толщина детали
- от 1 до 40 мм
- Точность угла (ЧПУ)
- ±0,2°
- Шероховатость
- Ra 1,6–3,2 мкм
- Производительность (ЧПУ)
- до 60 отверстий/мин
Этапы выполнения зенковки
Этапы: приём чертежей (с указанием типа, угла, глубины, диаметра) → выбор инструмента → настройка оборудования → пробная зенковка → зенковка серийных отверстий → контроль качества (глубина, угол, отсутствие заусенцев, шероховатость) → упаковка и отгрузка.
Режимы резания при зенковке (рекомендации)
Рекомендуемые режимы: конструкционная сталь — скорость 15–25 м/мин, подача 0,05–0,15 мм/об; легированная сталь — 10–20 м/мин, 0,05–0,10 мм/об; нержавейка — 8–15 м/мин, 0,03–0,08 мм/об; алюминий — 30–60 м/мин, 0,10–0,25 мм/об; чугун — 10–20 м/мин, 0,05–0,15 мм/об. Важно использовать СОЖ, для нержавейки и титана — пониженная скорость и повышенная подача, по чугуну — без СОЖ, для глубокой зенковки — много проходов.
Стоимость зенковки отверстий
- Коническая зенковка (угол 90°, до 12 мм)
- от 15 руб./отверстие
- Коническая зенковка (90°, 12–20 мм)
- от 25 руб./отверстие
- Цилиндрическая зенковка (цековка)
- от 30 руб./отверстие
- Зенковка под сварку (снятие фаски 45°)
- от 20 руб./отверстие
- Снятие заусенцев (фацетирование)
- от 10 руб./отверстие
- Нержавеющая сталь (доплата)
- +50% к цене
- Настройка ЧПУ (серийный заказ)
- включено от 100 отверстий
Цены за одно отверстие при партии от 50 шт. Для мелких партий (до 20 шт.) стоимость выше в 2–3 раза. Точный расчёт — по чертежу или спецификации.
Сроки выполнения зенковки
- Мелкая партия (до 50 отверстий)
- 1–2 рабочих дня
- Средняя партия (50–500 отверстий)
- 2–3 рабочих дня
- Крупная партия (500–2000 отверстий)
- 3–5 рабочих дней
- Комплексная обработка (сверление + зенковка)
- +1 день к сверлению
Часто задаваемые вопросы о зенковке отверстий
Чем зенковка отличается от зенкерования?
Зенковка — обработка верхней части отверстия для создания выемки под головку болта или снятия фаски. Зенкерование — калибровка всего отверстия по всей длине. Часто совмещают комбинированным инструментом.
Какой угол зенковки нужен под болт с потайной головкой?
Для метрических болтов (ГОСТ Р 52644-2006) — 90°. Для дюймовых — 82° или 100°. Для заклёпок — 90° или 120°. Выполняем под любой угол (60°, 90°, 120°).
Нужно ли зенковать отверстия после лазерной резки?
После лазерной резки кромка чистая, но может быть микро-грат. Для ответственных соединений с потайным болтом — да, зенковка обязательна. Для обычных болтов с шестигранной головкой — не требуется.
На какую глубину зенковать под потайной болт?
Глубина подбирается так, чтобы головка болта утопилась заподлицо (0–0,5 мм ниже поверхности). Мы делаем с запасом 0,2–0,5 мм.
Можно ли зенковать отверстия в деталях после гибки или сварки?
Да, но сложнее — деталь может деформироваться. Если зенковка критична, лучше выполнять её до гибки и сварки, затем гнуть и варить.
Выполняете ли вы зенковку на станках с ЧПУ?
Да, для серийных заказов (от 100 отверстий) зенковка выполняется на станках с ЧПУ по программе: высокая повторяемость, производительность, минимальная цена.
Как заказать зенковку отверстий?
Для расчёта стоимости отправьте чертежи деталей с указанием отверстий, требующих зенковки (диаметр, угол, глубина), материал, количество отверстий и тип зенковки. Наши технологи подберут инструмент и режимы, рассчитают стоимость и предложат оптимальный способ (ручная или ЧПУ). При заказе зенковки + сверления + пробивки — скидка до 15%.
Контактная информация
 Калужская область, село Маклино, Промышленная ул., 11/6
